

产品详情
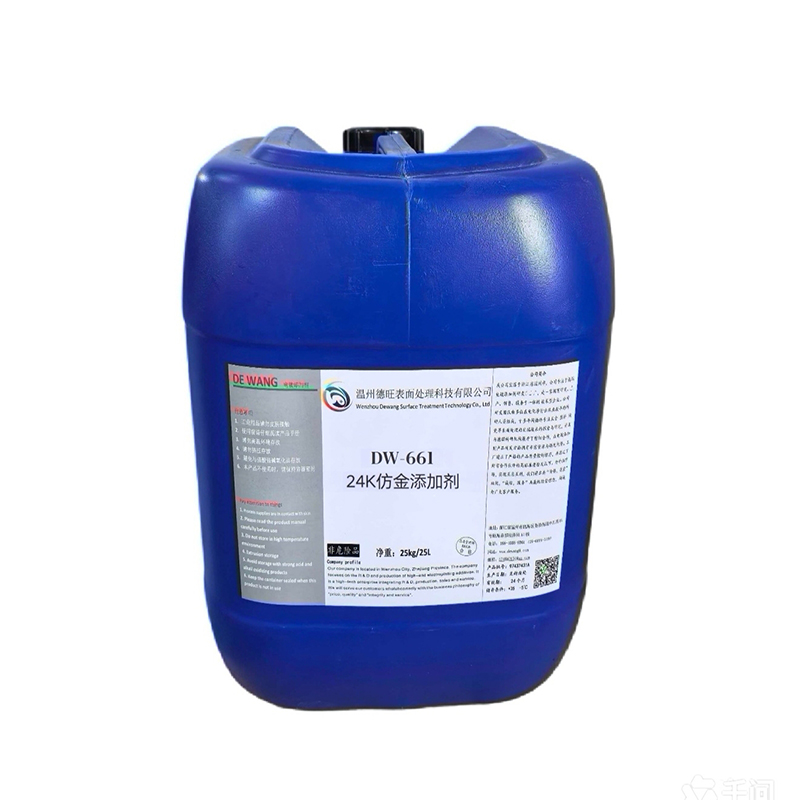
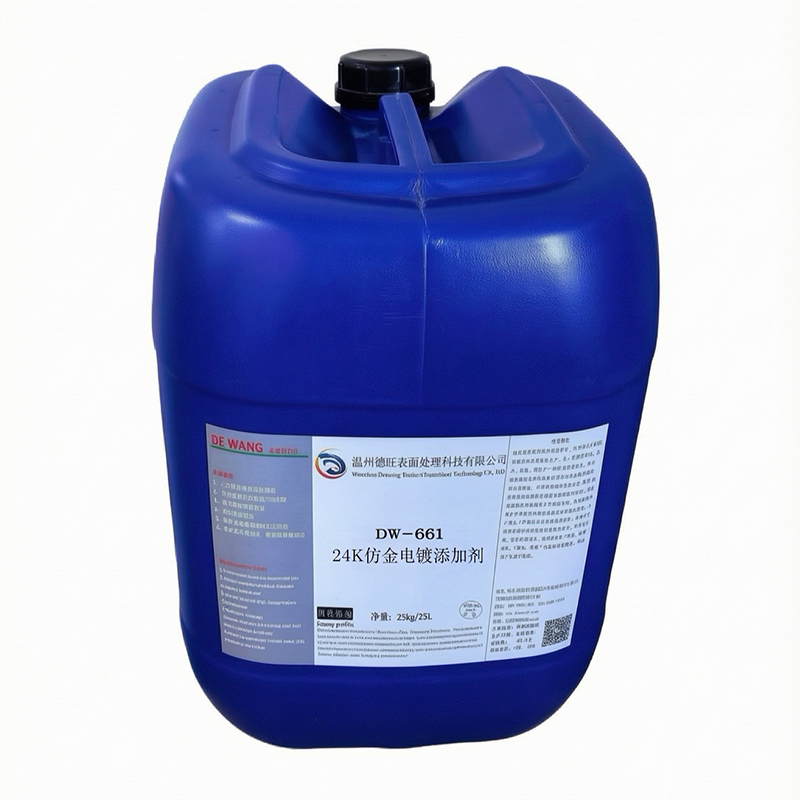
DW‑661 仿金添加剂是温州德旺表面处理科技有限公司针对五金装饰仿金电镀开发的专用光亮添加剂,适配氰化体系两套成熟量产工艺,可在锁具、箱包配件、服饰扣件、工艺品等小五金工件表面获得接近 24K 黄金的饱满金黄镀层。
针对行业普遍存在的滚镀高低区色差、批次颜色漂移、镀层出槽易氧化变色、打样合格量产不稳定等痛点,DW‑661 搭配标准化工艺,兼顾调色灵活性与量产稳定性;产品配套完整工艺说明书、开缸指引、维护规范,为电镀加工厂提供药剂 + 工艺 + 技术咨询一体化技术服务。
安全提示: 本工艺使用氰化物,属于剧毒危化品,生产企业需具备危化品储存、使用、破氰废水处理相关资质,严禁无资质试验与生产,禁止向镀液投加酸性物料。建议工件底层采用光亮镍打底,仿金属于薄层装饰镀层,镀后必须做封闭防护处理。
产品核心优势
改善高低区色差:细化镀层晶粒,提升镀液分散能力,滚镀工件高低电位色泽均匀,减少同桶色差不良。
色泽稳定可控:配套两套工艺体系,可根据挂镀 / 滚镀选型,降低批次颜色波动风险。
提升初期抗变色:优化镀层结晶状态,工件出槽初期抗氧化能力提升,不能替代镀后封闭工序。
工艺落地性强:完整输出开缸流程、电解要求、安培小时补加标准,可直接用于工厂量产。
适配两种生产模式:配方一适合挂镀、频繁调色;配方二预络合盐开缸简单,适合大批量小件滚镀。
工艺配方与工作条件
|
项目 |
配方一(氰化亚铜‑氧化锌体系) |
配方二(氰铜复合盐体系) |
|
氰化亚铜 |
20 g/L |
— |
|
氧化锌 |
5 g/L |
— |
|
氰铜盐(预络合青铜复合盐) |
— |
90‑110 g/L |
|
游离氰化钠 |
17 g/L |
14‑16 g/L |
|
酒石酸钾钠 |
20 g/L |
15‑20 g/L |
|
氨水 |
5‑10 mL/L |
5‑10 mL/L |
|
DW‑661 仿金添加剂 |
15‑25 mL/L |
15‑22 mL/L |
|
阳极 |
黄铜板或 304 不锈钢板 |
黄铜板或 304 不锈钢板 |
|
工作温度 |
30‑35℃ |
36‑40℃ |
|
电压 |
5‑8 V |
5‑8 V |
|
阴极电流密度 |
0.2‑0.6 A/dm² |
0.2‑0.6 A/dm² |
|
电镀时间 |
挂镀 16‑35s,滚镀 3‑10 min |
挂镀 16‑35s,滚镀 3‑10 min |
镀液配制说明
配方一开缸步骤
镀槽加注 1/10 体积去离子水,氰化亚铜加水调成糊状,加入 2/3 总量氰化钠充分络合至溶液澄清,补加水至槽体 1/2。
另取容器将氧化锌与剩余氰化钠络合至完全透明,转入主镀槽。
依次投入酒石酸钾钠、氨水,补水至生产液位,搅拌加入 DW‑661 仿金添加剂,搅拌 5‑10min。
假阴极 4V 条件电解 2h 后试镀。
注意: 氰化亚铜不可干粉直接投料,防止结块浑浊。
配方二开缸步骤
镀槽加入 2/3 去离子水,水温控制 30‑35℃,通风环境投入氰铜盐搅拌至完全溶解。
投入游离氰化钠、酒石酸钾钠溶解,补氨水,补水至工作液位。
搅拌下加入 DW‑661 仿金添加剂搅拌 8min。
假阴极 4V 电解 1.5‑2h,建议过滤镀液后再生产。
注意: 溶解温度不超过 40℃;轻微浑浊补少量氰化钠澄清,严禁加酸。
镀液日常维护与补加
重要提示: 量产务必定期化验铜、锌、游离氰指标,优先以化验数据作为补料依据,不建议单纯依靠肉眼色泽补料。
|
物料 |
配方一补加规则 |
配方二补加规则 |
|
主盐 |
按开缸量 1/4 预先络合澄清后补加,约 2 天补加一次,以化验为准 |
根据化验铜锌、游离氰指标补加氰铜盐,禁止盲目补料 |
|
酒石酸钾钠 |
每 3 天补加 5 g/L |
每 3 天补加 4‑5 g/L |
|
氨水 |
易挥发,每日开工根据镀层色泽酌情补加 |
易挥发,每日开工根据镀层色泽酌情补加 |
|
DW‑661 仿金添加剂 |
1000‑1500Ah 补 150‑180 mL/L;活性炭大处理后补足 |
900‑1300Ah 补 150‑180mL/L;活性炭大处理后补足 |
药剂作用说明: DW‑661 仿金添加剂主要用于细化晶粒,提升光亮均匀度,改善高低区色差,提升出槽初期抗变色;添加不足镀层发暗斑驳;过量仅增加泡沫,不改变镀层色调;不可替代镀后封闭。
应用案例
案例 1|浙江挂镀五金加工厂(锁具、工艺品)
痛点: 原有仿金工艺同挂具色差大,批次颜色不稳定,局部镀层偏红,调色工作量大。
解决方案: 选用温州德旺 DW‑661 仿金添加剂,采用配方一氰化亚铜‑氧化锌体系,底层光亮镍打底;严格执行预络合开缸流程,建立定期化验制度,氨水每日维护。
应用效果: 挂镀工件色泽均匀,稳定实现接近 24K 黄金装饰外观,批次色差得到有效管控,满足客户签样标准。
案例 2|广东滚镀箱包配件厂(小五金扣件、服饰五金)
痛点: 大批量滚镀生产,工件高低电位色差严重,调试铜锌配比繁琐,返工率高。
解决方案: 采用配方二氰铜复合盐体系,配套 DW‑661 仿金添加剂;管控工艺温度,按安培小时补加添加剂,镀液定期化验;工件出槽快速水洗后执行耐盐雾封闭。
应用效果: 大批量滚镀件色泽一致性显著提升,返工减少,仓储条件下抗变色性能改善。
常见问题 FAQ
Q1:挂镀和滚镀分别选择哪一套仿金配方?
A:挂镀产品、需要经常调整色调,优先选用配方一(氰化亚铜‑氧化锌体系);大批量小件滚镀,追求开缸简单、工艺稳定,优先选用配方二(氰铜复合盐体系)。
Q2:仿金镀层出槽颜色正常,水洗之后出现白雾、黑斑是什么原因?
A:多由游离氰失调、工件水洗不及时、水质杂质带入导致。建议优先化验镀液游离氰含量;仿金镀层极薄,工件出槽必须快速水洗,镀后封闭工序不可省略,否则极易氧化变色。
Q3:仿金生产可以只看镀层颜色凭经验补料吗?
A:不建议。仿金属于铜‑锌合金电镀,镀液组分敏感度高,仅凭肉眼补料,铜锌比例会逐步偏移,造成批量颜色漂移;量产必须定期化验主盐、游离氰,以化验报告作为补料依据。
Q4:DW‑661 仿金添加剂过量会出现什么问题?
A:添加剂过量主要表现为槽液泡沫增多,不会明显改变镀层色调;添加不足会出现镀层发暗、色泽斑驳、高低区色差变大。镀液活性炭大处理后,需要重新补足 DW‑661 仿金添加剂。
Q5:仿金镀层做完很快变色是什么原因?
A:仿金是薄层铜锌合金镀层,本身容易氧化。主要诱因包含:镀液组分失衡、温度波动大、水洗流程太短、没有做封闭保护。DW‑661 仅提升镀层初期抗变色能力,必须搭配耐盐雾封闭药剂,才能满足仓储存放要求。
Q6:氰化亚铜‑氧化锌体系与氰铜盐仿金体系有哪些核心差别?
A:配方一氰化亚铜‑氧化锌,铜锌配比现场可调,调色灵活,但开缸需要分开络合,操作步骤较多;配方二氰铜复合盐为主盐,预络合完成,开缸投料简单,铜锌比例固定,色调依靠温度、游离氰、氨水微调,适合滚镀大批量生产。
Q7:仿金电镀阳极选黄铜还是 304 不锈钢?
A:两套工艺均可使用黄铜板或者 304 不锈钢板作为阳极,企业可结合自身采购习惯选用。
Q8:仿金镀液出现轻微浑浊该如何处理?
A:配方二氰铜盐镀液轻微浑浊,可少量补加游离氰化钠搅拌澄清;严禁向氰化镀液添加任何酸性物质,避免产生剧毒氰化氢气体。
Q9:仿金电镀底层一定要打光亮镍吗?
A:推荐底层采用光亮镍打底,可有效提升仿金镀层结合力,同时提高工件基础防腐性能,减少后期变色风险。
Q10:氰化物仿金废液怎么处理?
A:所有含氰镀液、清洗废水必须经过专业破氰处理,检测达标之后才可以对外排放,企业需要遵守当地危废及环保管理规范。
技术支持与咨询
温州德旺表面处理科技有限公司可为客户提供产品样品、完整工艺说明书、工艺技术咨询服务,针对挂镀、滚镀产线工况提供落地工艺建议。
如果您在仿金电镀生产遇到色差、变色、工艺调试难题,欢迎联系我们获取技术支持。