

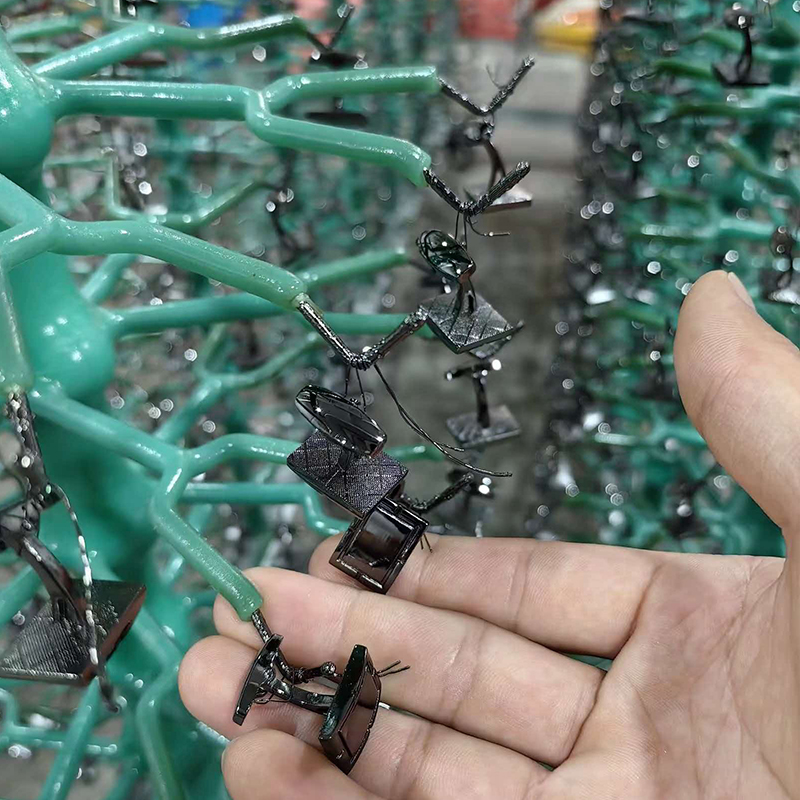
产品详情
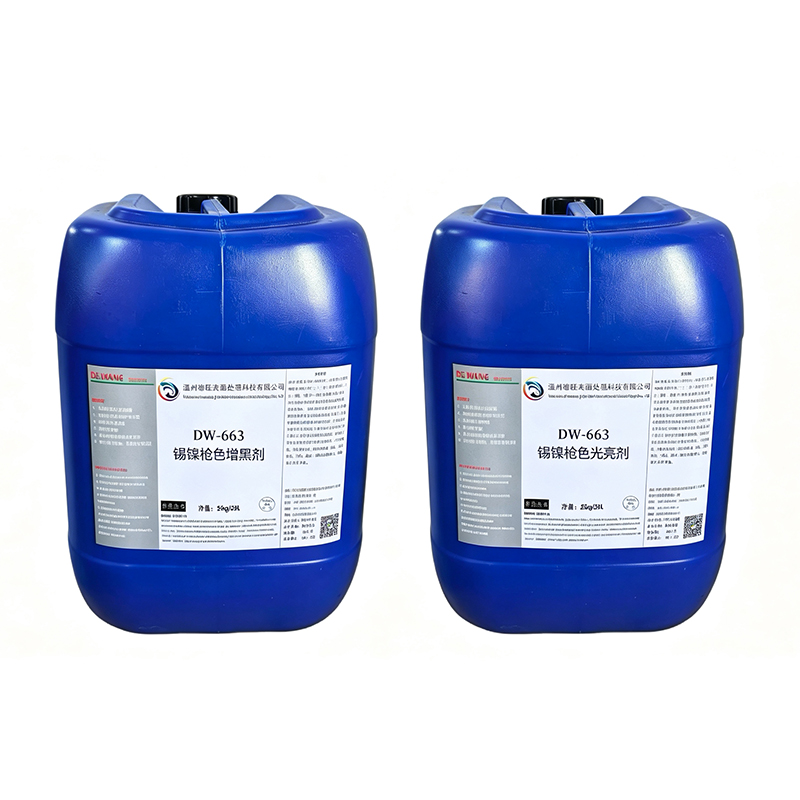
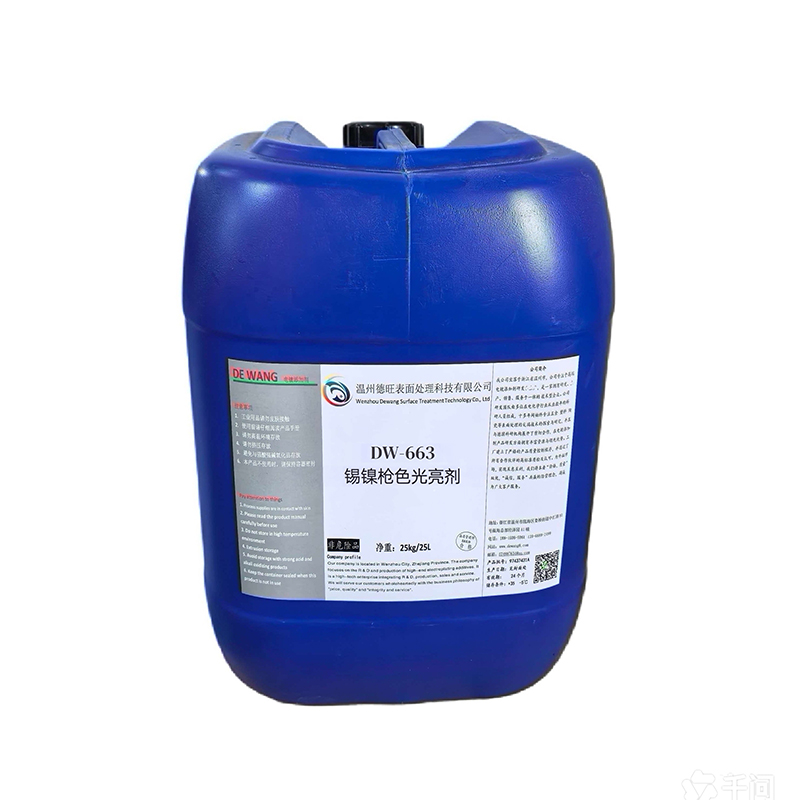
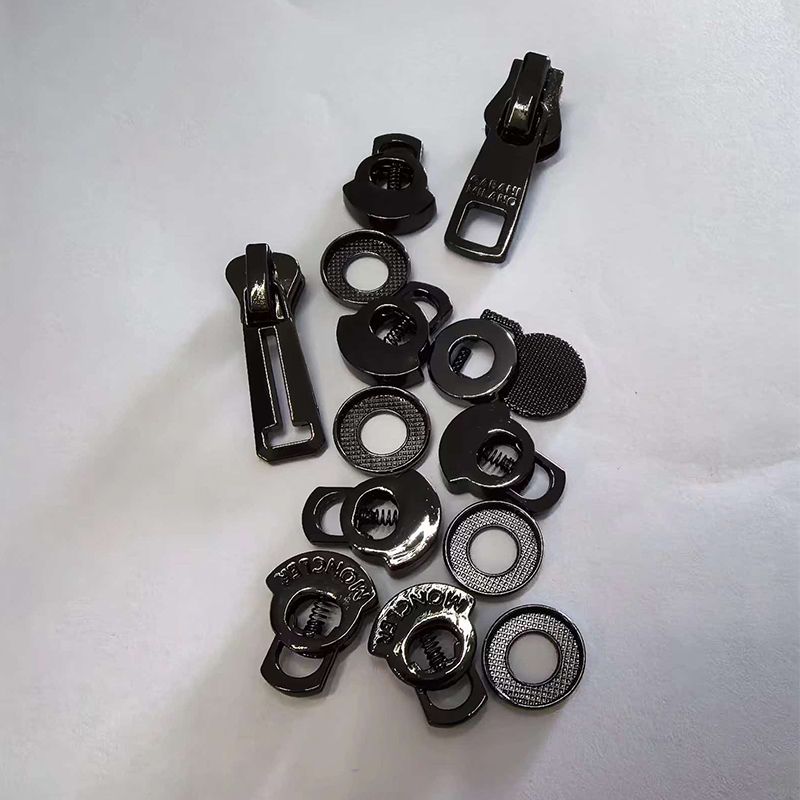
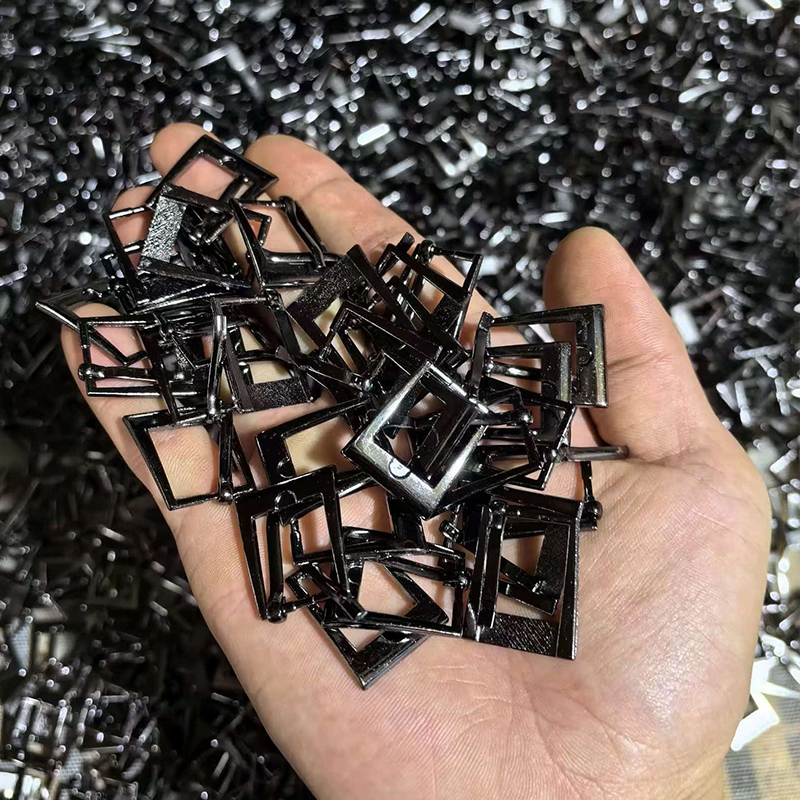
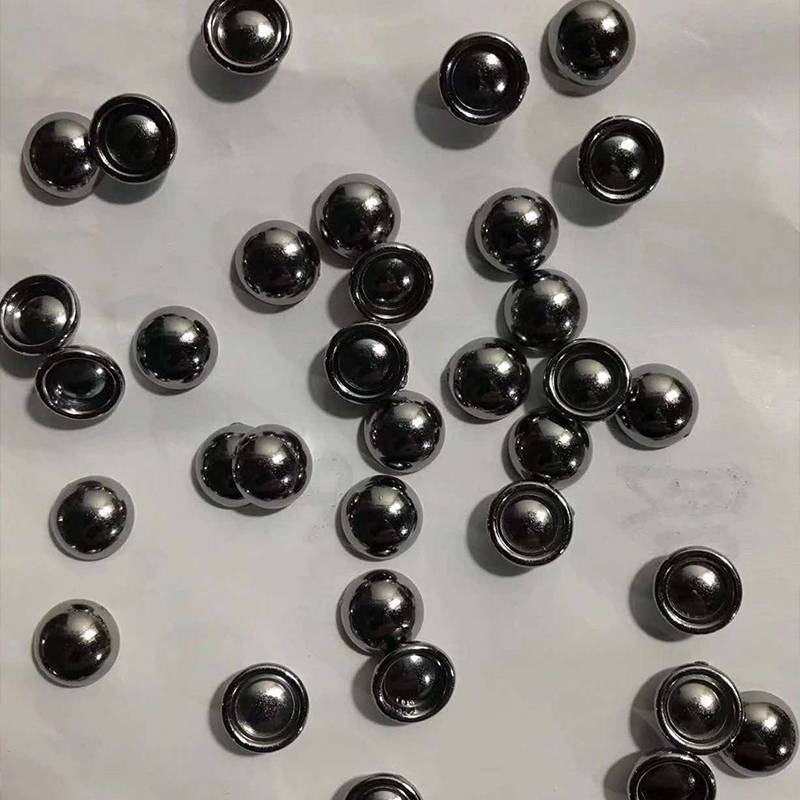
DW‑663 为温州德旺推出的碱性焦磷酸型锡镍枪色成套电镀工艺体系,由 DW‑663 锡镍枪色增黑剂、DW‑663 锡镍枪色光亮剂 及配套络合组分构成,支持滚镀、挂镀共用同一套镀液,适用于灯具五金、建筑装饰五金、服装辅料、箱包配件、卫浴五金及日用装饰五金件的表面装饰电镀,适配锌合金压铸件、钢铁件、铜合金件等基材。
开缸配方(配槽建议使用去离子水)
|
原料名称 |
工作浓度范围 |
最佳工艺值 |
说明 |
|
六水氯化镍 |
40–60 g/L |
60 g/L |
提供镍离子,稳定镀层底色与附着力 |
|
焦磷酸亚锡 |
5–15 g/L |
15 g/L |
提供亚锡离子,影响枪色蓝黑主色调 |
|
焦磷酸钾 |
220–250 g/L |
250 g/L |
主络合剂,稳定锡、镍离子 |
|
蛋氨酸 |
5–10 g/L |
5 g/L |
稳定镀液,抑制亚锡氧化 |
|
氯化钴 |
0–5 g/L |
按需添加 |
微调色调,可根据颜色要求取舍 |
|
柠檬酸铵 |
20–40 g/L |
30 g/L |
辅助络合,改善低区走位与 pH 缓冲 |
|
DW‑663 锡镍枪色增黑剂 |
10–25 ml/L |
20 ml/L |
调整黑度,稳定镀液体系 |
|
DW‑663 锡镍枪色光亮剂 |
10–60 ml/L |
50 ml/L |
提高光亮度与整平性 |
镀层核心特性
外观:镀层黑中透蓝,色调沉稳高雅,金属装饰质感优异;
硬度耐磨:镀层硬度可达 550‑650HV,耐磨性能优于传统黑镍镀层;
抗变色耐腐蚀:镀层结晶致密,大气环境下抗变色性能良好,配合枪色专用封闭处理,可进一步提升耐盐雾指标;
均镀深镀能力:分散能力与覆盖能力优异,可降低复杂工件高低电位色差,改善压铸件内腔、盲孔上色效果;
结合力:正常工艺条件下镀层结合力优良,无裂纹缺陷。
工艺操作参数
|
项目 |
控制范围 |
推荐值 |
|
pH 值 |
8.0‑9.0 |
8.8‑9.0 |
|
镀液温度 |
45‑55℃ |
50℃ |
|
阴极电流密度 |
0.5‑2.0 A/dm² |
0.8‑1.2 A/dm² |
|
电镀时间 |
滚镀 5‑12 min;挂镀 15‑45 s |
按工件颜色要求调整 |
|
阳极 |
高纯石墨板或 304 不锈钢板 |
禁止使用锡板、镍板 |
|
搅拌方式 |
阴极移动 |
严禁空气搅拌 |
|
过滤 |
连续循环过滤 |
5μm 滤芯 |
|
阴阳极面积比 |
1:1‑1:2 |
保持阳极面积充足 |
镀液配制步骤
镀槽加入 1/3 体积去离子水,升温至 40‑50℃,投入焦磷酸钾搅拌至完全溶解;
使用温水分别溶解六水氯化镍、焦磷酸亚锡、氯化钴,配制备用盐溶液;
在持续搅拌条件下,将金属盐溶液缓慢加入焦磷酸钾溶液中,搅拌至溶液澄清透明;
依次投加蛋氨酸、柠檬酸铵,溶解完全后加入 DW‑663 锡镍枪色增黑剂、DW‑663 锡镍枪色光亮剂;
补加去离子水至规定液位,充分搅拌混合;
使用冰醋酸调低 pH、氢氧化钾调高 pH,将 pH 调整至 8.8‑9.0,升温至 50℃;
低电流预电解 0.5‑2 小时,经霍尔槽试片检验镀层外观合格后方可投产。
标准工艺流程
基材 → 碱性除油 → 水洗 → 酸洗活化 → 水洗 → 预镀镍(可选,复杂锌合金压铸件建议增加) → 水洗 → DW‑663 锡镍枪色电镀 → 多级水洗 → 封闭 → 烘干
工艺要点:工件建议断电入槽,浸泡 10‑15s 后再通电,减少烧焦、发花缺陷;镀后工件充分水洗,采用枪色专用封闭剂处理,纯水漂洗后 60‑80℃ 烘干,提升镀层耐蚀、抗变色性能。
镀液日常维护及添加剂消耗
每班检测并记录 pH、温度、电流,维持工艺参数稳定;pH 偏低采用冰醋酸调节,偏高采用氢氧化钾调节。
添加剂执行 少量多次补加 原则,禁止一次性大量投药造成色调波动;每批次生产前开展霍尔槽试验,监控镀层黑度、亮度与均镀性。
定期化验氯化镍、焦磷酸亚锡、焦磷酸钾主盐含量,依据化验结果补加;保持镀液连续循环过滤,选用低杂质等级焦磷酸钾原料。
DW‑663 锡镍枪色增黑剂参考消耗量 1‑2kg/KA·h;DW‑663 锡镍枪色光亮剂以霍尔槽试片状态作为补加依据。实际消耗量受工件面积、带出量、过滤条件、工艺参数影响,以现场实际工况为准。
严防硝酸根、铬酸根、铜离子杂质进入镀槽;焦磷酸亚锡易氧化,溶解温度不宜过高,减少药剂长时间暴露空气。
故障快速排查表
|
故障现象 |
可能原因 |
处理建议 |
|
颜色偏浅、蓝调不足 |
增黑剂不足;pH 偏低;亚锡含量偏低 |
补加 DW‑663 锡镍枪色增黑剂;校正 pH;补充焦磷酸亚锡 |
|
发黑无光、镀层粗糙 |
光亮剂不足;pH 偏高;电流过大 |
补加 DW‑663 锡镍枪色光亮剂;调整 pH;降低电流密度 |
|
镀层花斑、色差 |
前处理不良;过滤不足;锡泥较多;锡镍比例失衡 |
强化除油活化;检修过滤系统;化验调整主盐浓度 |
|
镀液浑浊、锡泥多 |
亚锡氧化;空气搅拌;温度过高 |
禁用空气搅拌;管控温度;加强循环过滤;必要时活性炭处理 |
|
低电位不上色、走位差 |
焦磷酸钾不足;pH 偏低;光亮剂不足 |
补充焦磷酸钾;校正 pH;适量补加光亮剂 |
|
镀层偏黄、蓝调弱 |
锡镍比例失调 |
化验氯化镍、焦磷酸亚锡,调整锡镍离子配比 |
|
镀层附着力差 |
前处理不良;镍盐偏高;添加剂过量 |
优化除油活化;化验调整镍盐;暂停过量补加添加剂 |
常见问题 FAQ:
Q1:DW‑663 锡镍枪色添加剂滚镀和挂镀可以共用一套镀液吗?
A:可以。同一套镀液可切换小件滚镀与结构件挂镀生产,无需分槽、分开配药,适合多品种混产电镀企业。
Q2:锡镍枪色镀层不够黑也不够亮是什么原因?
A:常见因素包含 DW‑663 锡镍枪色增黑剂或光亮剂不足、pH 不在工艺区间、锡镍离子比例失衡、电流密度设置不当、前处理除油活化不彻底。生产中建议配合霍尔槽试片综合调整药剂与工艺参数。
Q3:滚镀枪色滚筒内部出现分层色差、批次颜色波动如何解决?
A:主要受镀液稳定性、添加剂补加方式、过滤效果、滚筒装载量、电流分布影响。添加剂坚持少量多次补加,保持 5μm 滤芯连续循环过滤,稳定温度与 pH,每批次使用霍尔槽监控镀层状态。
Q4:锌合金压铸件凹槽、内腔低电位起彩、露底、不上色怎么办?
A:取决于镀液均镀深镀能力以及工件表面活化质量。DW‑663 体系具备良好的走位能力,可配合调整络合剂、优化阳极排布;结构复杂深腔压铸件,评估增加预镀镍工序。
Q5:碱性焦磷酸锡镍枪色镀液为什么会浑浊、产生大量锡泥?
A:核心诱因是二价锡发生氧化;空气搅拌、温度超标、镀液长时间接触空气、原料杂质过高,都会加速锡泥生成。DW‑663 配方含有镀液稳定组分,可抑制锡泥,但生产必须禁止空气搅拌,做好连续过滤。
Q6:锡镍枪色成品放置一段时间发黄、变色、失光是什么原因?
A:和镀层结晶致密程度、镀后水洗不彻底、未做封闭处理、仓储环境湿度偏高相关。建议强化多级水洗,配套枪色专用封闭剂,保证 60‑80℃ 充分烘干,控制仓储湿度。
Q7:锡镍枪色电镀盐雾测试不达标该怎么处理?
A:耐盐雾和镀层结晶状态、水洗效果、封闭工艺强相关。优先保证前处理干净、镀后多级水洗;镀层本身结晶致密,搭配枪色专用封闭剂,可有效提升盐雾性能。
Q8:碱性焦磷酸锡镍枪色阳极能不能使用镍板或者锡板?
A:不可以。阳极只能选用高纯石墨板或 304 不锈钢板;锡板、镍板会持续溶出金属离子,破坏镀液锡镍配比,直接造成镀层色调失控。
Q9:锡镍枪色电镀工艺为什么严禁空气搅拌?
A:空气搅拌带入大量氧气,加速二价锡氧化,镀液快速浑浊,锡泥增多,直接干扰镀层色泽与镀液寿命;DW‑663 工艺仅允许采用阴极移动实现搅拌。
Q10:镀层黑中偏黄、偏蓝、偏白该如何调整?
A:黑中偏黄,镍离子占比偏高,补充焦磷酸亚锡;镀层偏白,锡离子占比偏高,补充六水氯化镍;需要加强蓝调效果,可按需少量添加氯化钴;优先化验主盐浓度再调整,不要盲目补添加剂。
Q11:枪色电镀前处理怎么做,除油活化不到位会带来哪些缺陷?
A:标准流程为碱性除油→水洗→酸洗活化→水洗。除油活化不彻底会引发镀层花斑、局部不上色、结合力不良;抛光膏油污带入镀槽,还会造成有机杂质污染镀液。
Q12:DW‑663 适合哪些五金产品电镀?
A:服装辅料、拉链头、箱包扣具、卫浴五金件、灯具装饰件、建筑装饰五金、锌合金压铸件等,需要黑中透蓝枪色外观的装饰类五金。
Q13:DW‑663 镀层硬度多少,耐磨性能怎么样?
A:镀层硬度 550‑650HV,耐磨性能优于传统黑镍镀层,适合对表面耐磨有一定要求的装饰五金产品。
Q14:DW‑663 是无氰电镀工艺吗?
A:DW‑663 属于碱性焦磷酸锡镍合金体系,不含氰化物,属于环保型装饰电镀工艺。
Q15:老槽液可以直接转用 DW‑663 吗,需要整槽重新开缸吗?
A:是否重新开缸,需要评估原有镀液体系、杂质含量、工件类型、品质指标。我司可协助做槽液评估、小试及中试,输出产线导入方案,不强制整槽更换。
Q16:添加剂补加消耗怎么计算,多久补一次药剂?
A:DW‑663 锡镍枪色增黑剂参考消耗 1‑2kg/KA·h;光亮剂消耗量以霍尔槽试片为准;严格执行少量多次,禁止一次性大量投加,每批次生产前做霍尔槽试验监控。
Q17:霍尔槽试验在锡镍枪色生产中起到什么作用?
A:霍尔槽试片可以快速判断镀层黑度、亮度、走位、均镀能力,判断主盐与添加剂是否缺失,是枪色电镀日常最核心的质量监控手段,建议每批次投产前执行。
Q18:电流密度、温度对锡镍枪色镀层颜色影响大吗?
A:影响显著。电流密度过高容易烧焦发花,过低会出现镀层偏浅不上色;温度过高加速二价锡氧化,温度过低上色慢、走位变差;严格控制在工艺区间,推荐电流 0.8‑1.2A/dm²、温度 50℃。
Q19:镀液有机杂质累积、镀层发雾该如何处理?
A:油污、添加剂分解产物累积会造成发雾;可采用活性炭吸附过滤处理,处理过程中注意保护二价锡,避免强氧化剂接触镀液;同时排查前处理带入杂质问题。
Q20:枪色镀后必须使用封闭剂吗?不封闭会怎么样?
A:建议使用封闭剂。锡镍枪色镀层存在微小孔隙,不做封闭,在潮湿环境更容易出现氧化发黄;枪色专用封闭剂能够显著提升抗变色、耐盐雾性能。
Q21:镀液停机长时间不用,如何维护保存?
A:停机期间保持镀液循环过滤,减少镀液和空气长时间接触;做好槽体密封,严防硝酸根、铬酸根、铜离子杂质落入槽内;复产前做霍尔槽试验,确认合格再生产。
Q22:DW‑663 是否提供样品测试、现场技术服务?
A:提供,支持样品打样测试、开缸方案输出、霍尔槽分析、产线参数调试、现场故障排查,量产前可开展小试、中试验证产品性能。
Q23:镀层出现烧焦是什么原因,怎么处理?
A:电流密度过大、阳极面积不足、pH 异常、光亮剂不足均会引发烧焦;优先降低电流密度,检查阴阳极面积比,校正 pH,结合霍尔槽判断光亮剂是否需要补加。
Q24:酸性枪色和碱性焦磷酸锡镍枪色怎么选型?
A:碱性焦磷酸 DW‑663 镀层结晶致密、抗变色好,滚镀挂镀兼容,多用于高端装饰五金;酸性枪色工艺窗口窄,抗变色偏弱,可结合产品耐蚀要求、基材类型做小试验证选型。
安全、储存与免责说明
作业人员操作时佩戴耐碱手套、护目镜、防护围裙;化学品配制需在搅拌通风条件下缓慢投料;镀液呈碱性,接触皮肤眼睛需大量清水冲洗,必要时就医。
添加剂存放于阴凉通风环境,密封保存,避开高温暴晒、强酸及强氧化剂;开封后建议尽快使用。
生产废液、清洗废水按照当地环保法规合规处置,不得随意排放。
本资料基于试验与现场生产经验编写,仅作技术参考。受各厂家基材、前处理、设备条件、品质要求差异影响,使用前务必完成适用性试验;企业保留因技术迭代调整产品资料的权利。
技术服务支持
温州德旺表面处理科技,提供整套工艺落地支持:开缸方案定制、霍尔槽试验指导、产线参数调试、故障分析排查、小试中试评估,协助产线实现锡镍枪色工艺稳定量产。