

产品详情
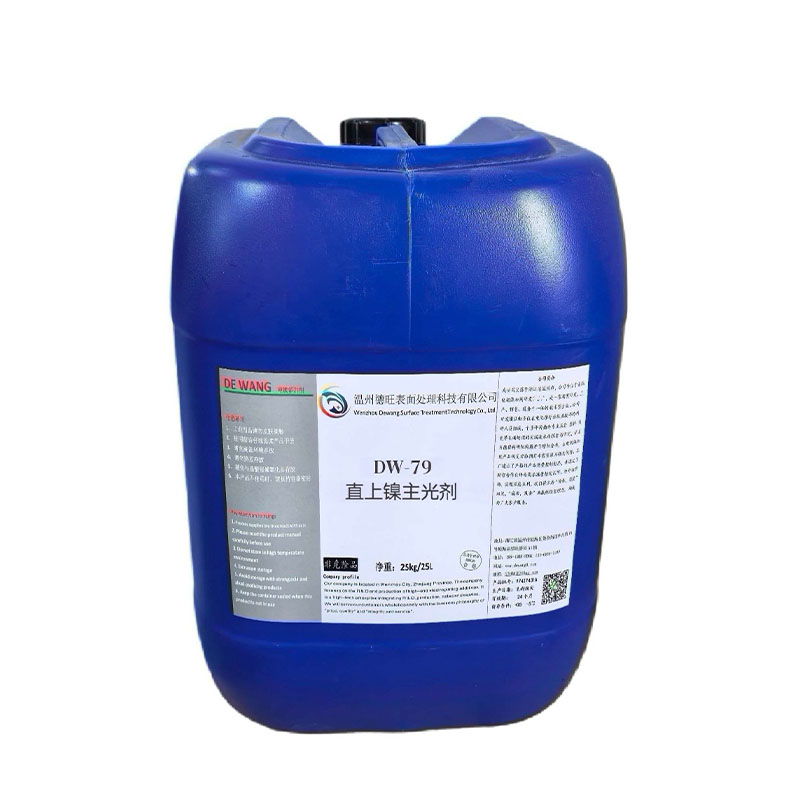
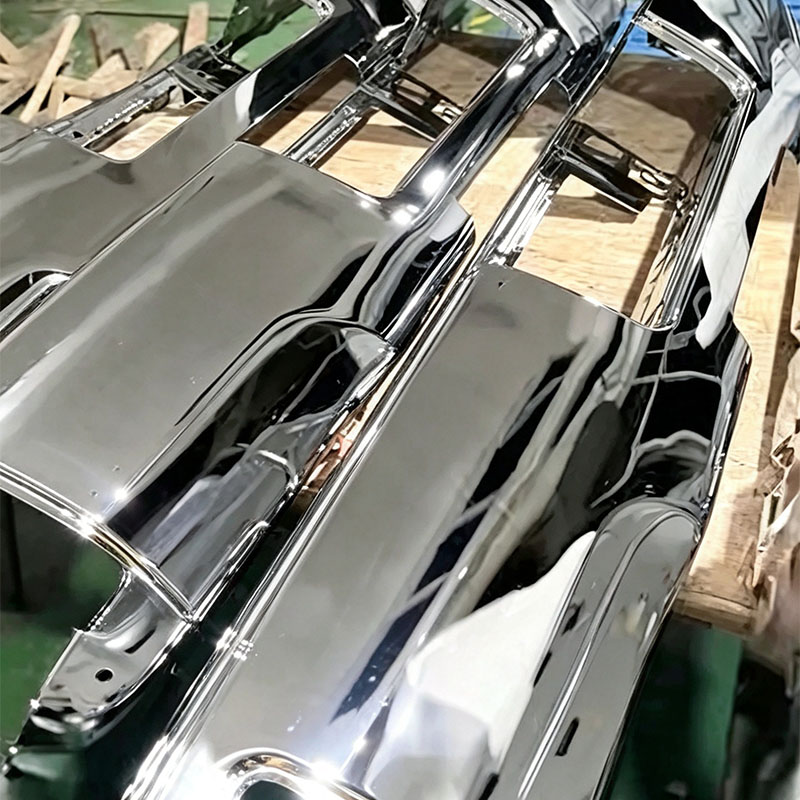
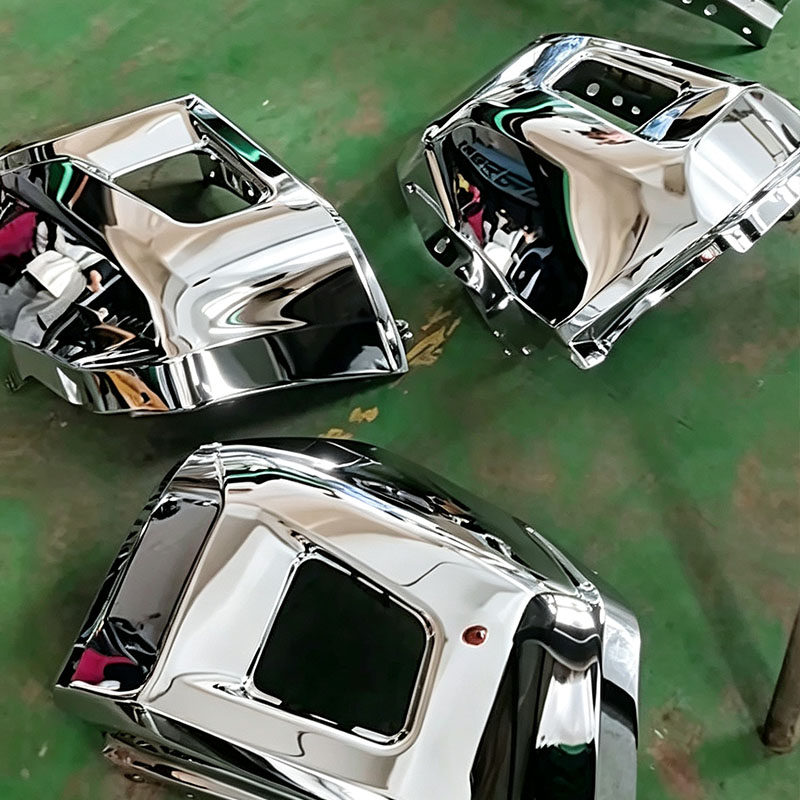
DW-79 高性能直镀镍光亮剂是新一代复合型瓦特镍光亮体系,由主光剂、柔软剂、湿润剂、深孔除杂走位剂配套组成。本品具备出光快、填平优异、走位出色、杂质容忍度高、药剂消耗低等优势。所得镍层结晶细致、平整度高、柔软韧性好、内应力低,镀层套铬兼容性优异,耐腐蚀性佳,广泛适用于各类高端五金精密电镀生产。
一、产品特性
• 极速填平出光:镀层平整饱满,高光均匀,可满足高外观要求镀件;
• 超优走位能力:针对深孔、凹槽、复杂结构工件具备极佳覆盖力;
• 镀层性能优异:镀层柔软度高、应力低、韧性好,不易起皮、开裂;
• 工艺兼容性强:镍层表面活性好,套铬轻松,铬层附着力强、不脱铬;
• 抗杂质能力强:对槽液内铁、铜、锌等常见金属杂质容忍度高;
• 运行成本低:药剂分解稳定、消耗量小,槽液寿命长,维护简便。
二、应用范围
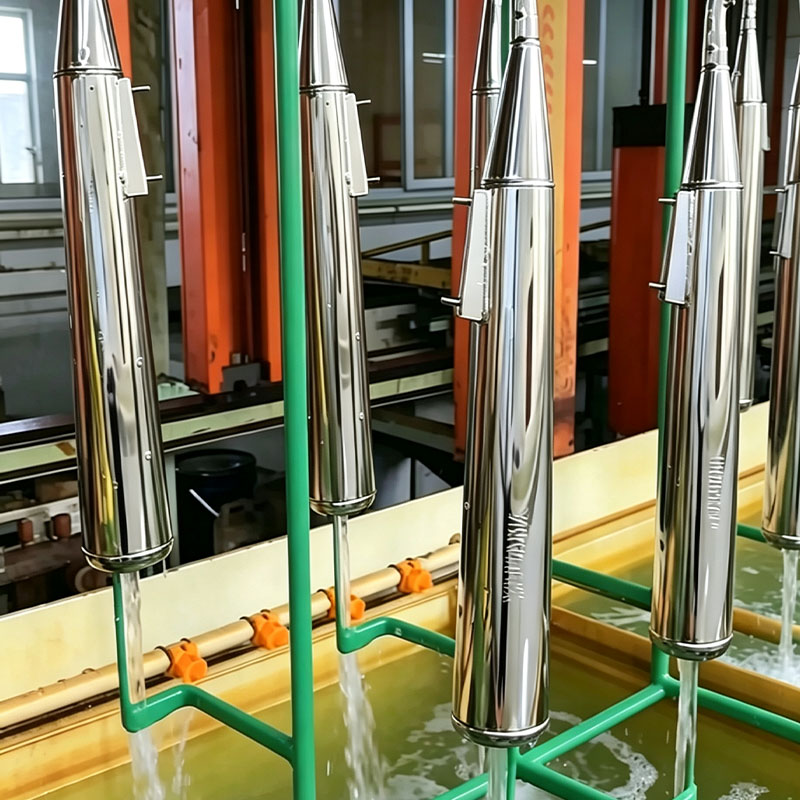
本产品适用于汽车配件、卫浴五金、锁具、门窗配件、五金工具、精密文具等高端五金件挂镀直接镀镍工艺,支持单层光亮镍、多层镍复合电镀工艺。
三、标准镀液组成及操作参数
|
序号 |
物料名称 |
工艺控制范围 |
标准开缸量 |
|
1 |
硫酸镍 |
230–300 g/L |
250 g/L |
|
2 |
氯化镍 |
40–50 g/L |
45 g/L |
|
3 |
硼酸 |
40–50 g/L |
45 g/L |
|
4 |
DW-79 直上镍主光剂 |
0.4–0.6 ml/L |
0.5 ml/L |
|
5 |
DW-79 直上镍柔软剂 |
8–12 ml/L |
10 ml/L |
|
6 |
镍湿润剂 |
1–2 ml/L |
1.5 ml/L |
|
7 |
镍深孔走位除杂剂 |
1–2 ml/L |
1.5 ml/L |
|
8 |
工作温度 |
50–65℃ |
60℃ |
|
9 |
pH 值 |
4.0–4.5 |
4.2 |
|
10 |
阴极电流密度 |
2–10 A/dm² |
4–6 A/dm² |
|
11 |
搅拌方式 |
空气搅拌 / 机械搅拌 |
优先空气搅拌 |
四、镀液配制工艺
1 基础液配制
在预备槽加入 2/3 体积纯水,升温至 60℃,依次投入硫酸镍、氯化镍,充分搅拌至完全溶解;使用碳酸镍或 5% 氢氧化钾溶液调节 pH 至 5.4 以上。
2 镀液净化处理
稀释后加入 2–3 ml/L 双氧水,充分搅拌并保温 4 小时,氧化分解有机杂质;再加入 3 g/L 活性炭搅拌吸附数小时,静置过夜,采用过滤泵精密过滤至工作槽。
3 pH 微调与电解
加入硼酸充分溶解,使用 10% 稀硫酸微调 pH 至 4.2 左右;采用波浪假阴极低电流连续电解 12 小时以上,直至低电流区镀层由暗黑转为灰白色,彻底去除微量杂质。
4 添加剂添加
按标准开缸量依次加入 DW-79 主光剂、DW-79 柔软剂、镍湿润剂、镍深孔除杂剂,搅拌均匀后即可试产。
五、各组分功能说明
• DW-79 直上镍主光剂:核心光亮与填平组分,负责镀层高光泽、高平整。含量不足时低区发雾不光;含量过高时镀层脆性增大,低区易漏镀。
• DW-79 直上镍柔软剂:有效降低镀层内应力,提升镀层柔软度、韧性与整体走位能力,平衡高低电流区镀层状态,防止镀层脱皮、开裂。
• 镍湿润剂:降低镀液表面张力,驱散阴极氢气,有效预防镀层针孔、麻点缺陷。
• 深孔走位除杂剂:络合钝化槽液内铜、铁、锌等重金属杂质,提升复杂工件深孔、死角走位能力,改善低区发黑、发雾问题。
六、药剂消耗标准
• DW-79 直上镍主光剂:120–150 ml / 1000A・h
• DW-79 直上镍柔软剂:150–200 ml / 1000A・h
注:实际消耗量根据温度、电流密度、工件带出、槽液污染程度略有浮动,以霍尔槽测试及工件外观为准。
七、槽液日常维护规范
• 定期化验硫酸镍、氯化镍、硼酸浓度,及时补加,保证基础体系稳定;
• pH 值每班监测,偏高用稀硫酸调节,偏低采用碳酸镍微调;
• 添加剂遵循 “少量多次” 补加原则,以霍尔槽试验为主、安培小时为辅;
• 保持连续过滤与充足空气搅拌,定期清洗、更换阳极袋;
• 槽液有机污染或杂质偏高时,及时采用双氧水 + 活性炭大处理,恢复槽液状态。
八、常见故障及解决方法
① 低电流区发雾、不光亮:主光剂不足、金属杂质超标、pH 偏高。
处理:补加主光剂、低电流电解、微调 pH。
② 镀层发脆、起皮脱落:主光剂过量、柔软剂不足、有机污染。
处理:暂停主光剂补加、补充柔软剂、活性炭处理槽液。
③ 镀层针孔、麻点多:湿润剂欠缺、搅拌不足、工件除油不彻底。
处理:补加湿润剂、加强搅拌、强化前处理除油。
④ 深孔走位差、低区发黑:重金属杂质高、除杂剂不足、电流密度偏低。
处理:补加除杂剂、电解除杂、适当提高电流。
九、FAQ 常见问题解答
Q1:DW-79 可以替代市面上哪些瓦特镍光亮剂?
A:DW-79 属于高性能直上型瓦特镍光亮剂,可替换传统单光、组合型瓦特镍体系,适用于普通填平型光亮镍体系升级,尤其适合高端五金、卫浴、汽配等外观要求较高的电镀生产线。更换旧槽液时,建议分步置换,并配合霍尔槽跟踪;必要时先进行槽液大处理,去除旧体系有机分解产物,避免新旧添加剂相互干扰,造成发雾、色差或走位异常。
Q2:DW-79 体系能做多厚镍层?厚镍会不会出现裂纹?
A:在正常工艺参数范围内,DW-79 体系可获得结晶细致、平整度高的镍层,厚度可根据客户工艺要求进行控制。DW-79 柔软剂具有良好的应力调节作用,能够提升镀层韧性,降低开裂风险。对于较厚镍层工艺,建议适当降低阴极电流密度,保持主光剂与柔软剂的合理比例,并通过霍尔槽监控镀层状态,避免应力累积。
Q3:镀完 DW-79 光亮镍之后,可以直接套铬吗?需要活化吗?
A:DW-79 光亮镍层具有较好的表面活性,套铬兼容性优异,可直接进入常规套铬工序。为保证铬层附着力,建议镍层出槽后充分水洗,并采用 5% 稀硫酸进行短时间活化,活化时间一般为 3–10 秒,再经纯水清洗后进入铬槽。生产中应避免镍槽带出液大量进入铬槽,造成铬液污染。
Q4:镀液多久需要进行一次双氧水 + 活性炭大处理?
A:大处理周期应根据槽液状态和生产情况确定。正常生产条件下,一般可 6–12 个月安排一次;若工件前处理较差、油污带入较多,或槽液长期出现低区发雾、针孔、消耗异常等问题,则应缩短处理周期。日常维护应以低电流电解、连续过滤和霍尔槽监控为主,不宜频繁进行大处理;大处理后应根据霍尔槽结果重新调整添加剂比例。
Q5:DW-79 镀镍槽选用什么阳极比较合适?
A:推荐使用含硫镍阳极,其溶解性能较好,阳极泥产生较少,有利于维持槽液清洁。普通电解镍板也可使用,但阳极泥相对较多,应加强阳极袋清洗和更换。阳极袋建议采用聚丙烯滤袋,并定期检查破损情况,防止阳极泥进入槽液造成麻点、毛刺。阳极与阴极面积比建议控制在 1.5–2:1。
Q6:pH 波动对 DW-79 镀镍槽影响大吗?
A:影响较大。pH 偏高时,镀液中易产生氢氧化镍悬浮杂质,导致针孔、麻点增多,低电流区发雾;pH 偏低时,析氢加剧,电流效率下降,高电流区容易烧焦,镀层孔隙率升高。因此应每班检测 pH,并保持在 4.0–4.5 范围内。调整时应少量多次,避免 pH 剧烈波动。
Q7:DW-79 的霍尔槽测试怎么做?标准条件是什么?
A:可采用标准 267ml 霍尔槽进行测试,建议温度控制在 55–60℃,电流 3A,时间 5 分钟,并配合适当搅拌。试片观察重点包括:高区是否烧焦、中光区是否平整、低区光亮范围是否正常、有无雾状或条纹。添加剂补加应以霍尔槽试片外观结果为主要依据,安培小时计仅作参考。
Q8:槽液中的铁、铜、锌杂质一般是怎么产生的?
A:铜杂质主要来自挂具腐蚀、工件基体溶解或铜质挂件带入;铁杂质主要来自工件锈蚀、酸洗带出或设备腐蚀;锌杂质主要来自锌合金工件掉件后溶解。DW-79 深孔走位除杂剂对少量重金属杂质具有络合钝化作用,可帮助改善低区发黑、发雾问题;但杂质过高时,仍需结合低电流电解和槽液净化处理。
Q9:旧槽液能不能直接加入 DW-79?新旧药水能否混用?
A:不建议直接加入旧槽液混用。原光亮剂体系的有机分解产物可能干扰 DW-79 的出光、填平和走位效果。正确做法是先对旧槽液进行双氧水 + 活性炭处理,并通过低电流电解去除旧体系残留,再按标准开缸量逐步补加 DW-79 各组分,并持续通过霍尔槽验证,完成体系过渡。
Q10:同一批工件镀镍出现色差,高低区光泽不一致是什么原因?
A:常见原因包括:主光剂与柔软剂比例失衡、槽液温度不均、局部搅拌不足、金属杂质累积、工件挂具导电不良等。出现此类问题时,建议先做霍尔槽测试,判断添加剂比例是否正常;再检查槽液温度分布、空气搅拌、阳极状态、挂具接触和过滤情况,逐项排除后再进行针对性调整。
Q11:DW-79 光亮镍镀层的盐雾性能大概是多少?
A:盐雾测试结果受镀层厚度、基材质量、前处理、镀后是否套铬及工艺控制等因素影响,不能一概而论。一般而言,在基材和前处理稳定的前提下,增加镍层厚度、采用镍铬复合体系,有利于提升耐蚀性能。具体盐雾等级应以客户现场实际测试结果为准。
Q12:生产线临时停产,镀液如何保存?重新开机要做什么?
A:短期停产时,可将槽液温度适当降低至 45–50℃,保持连续过滤,并建议阳极留在槽内。长期停产时,应停止加热,保持槽液过滤,加盖防尘。重新开机前,应检测 pH、硫酸镍、氯化镍、硼酸等基础参数,并进行霍尔槽试片验证;停机时间较长时,建议先以低电流电解 2–4 小时,再进行小批量试产。
Q13:硫酸镍应如何选择?普通工业级可以吗?
A:建议选用电镀专用高纯硫酸镍。普通工业级硫酸镍杂质含量相对较高,长期使用会增加槽液净化压力,影响镀层外观和走位,严重时还会导致低区发黑、发雾或针孔增多。为保证体系稳定和镀层质量,应优先选择质量稳定的电镀级原料。
Q14:DW-79 镀镍槽产生针孔,补加湿润剂效果不好怎么办?
A:针孔问题不一定只与湿润剂有关。应按以下顺序排查:工件前处理是否彻底除油;空气搅拌是否均匀充足;槽液是否存在悬浮物或固体杂质;pH 是否偏高产生氢氧化镍;槽液是否存在有机污染。建议先加强过滤和电解,再根据实际情况补加湿润剂,避免盲目加药。
Q15:添加剂补加按安培小时控制还是按霍尔槽控制?
A:添加剂补加应以霍尔槽试片结果为主要依据,安培小时可作为参考。因为实际生产中,工件材质、面积分布、带出损失、温度、电流密度和槽液污染程度都会影响添加剂消耗,单纯按安培小时补加,容易造成添加剂比例失衡,导致镀层发脆、发雾或走位变差。
十、包装、储存与保质期
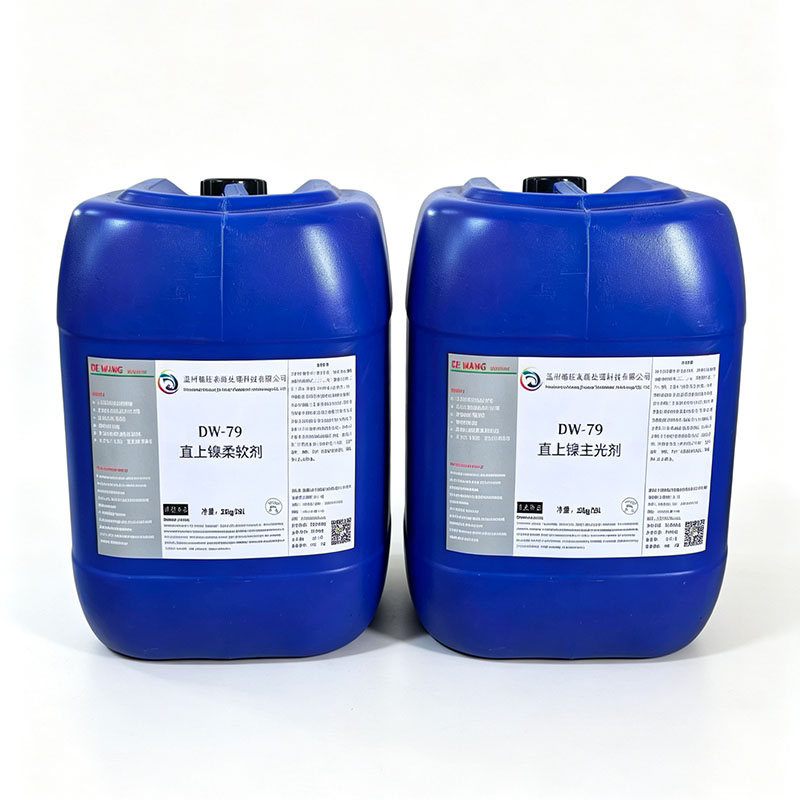
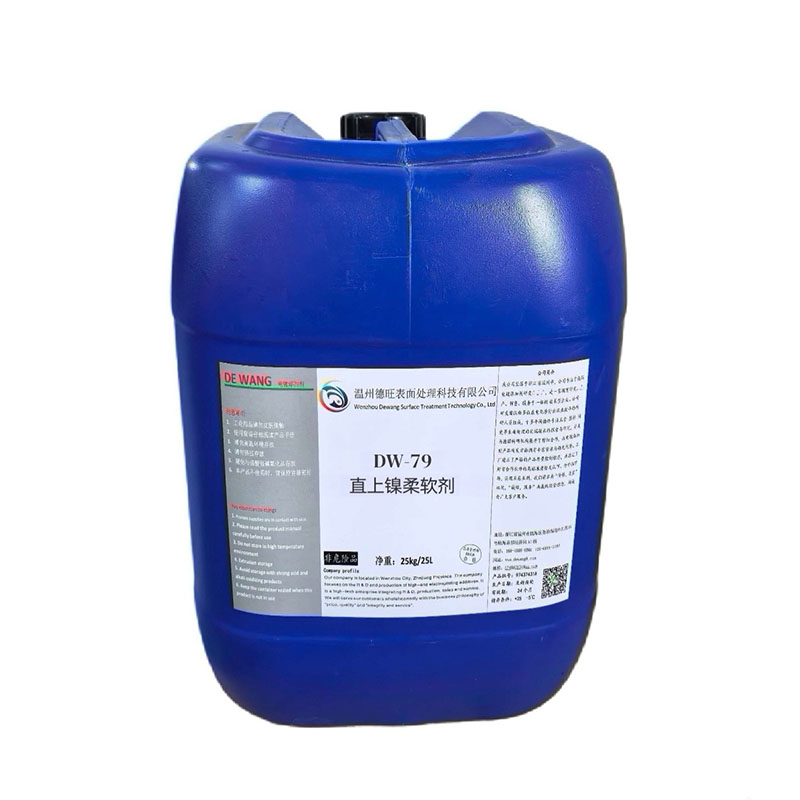
• 包装规格:25kg / 塑料桶
• 储存条件:密封存放于阴凉、干燥、通风库房,避免阳光直射、高温暴晒及低温冻结,远离强氧化剂与强碱
• 保质期限:原装密封储存 12 个月
十一、安全与环保说明
操作时需佩戴防护手套、护目镜及工作服,避免皮肤、眼睛直接接触药液;若不慎接触,立即用大量清水冲洗。镀液含重金属镍离子,属于受控废水,严禁直接排放,需按当地环保法规统一收集、处理达标后排放。
十二、特别声明
本技术说明书所有参数与建议均基于标准实验环境测试所得。因客户现场设备、基材、前处理、操作工艺存在差异,本资料仅作技术参考,本公司不承担非标准操作导致的生产故障与相关责任。本说明书内容不可作为侵权举证依据。