

产品详情
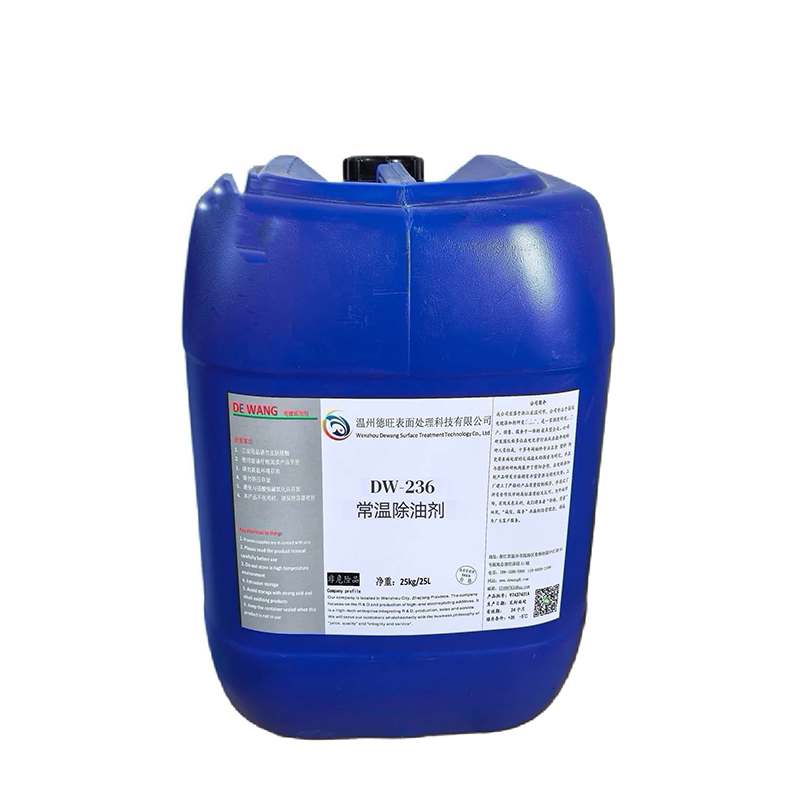
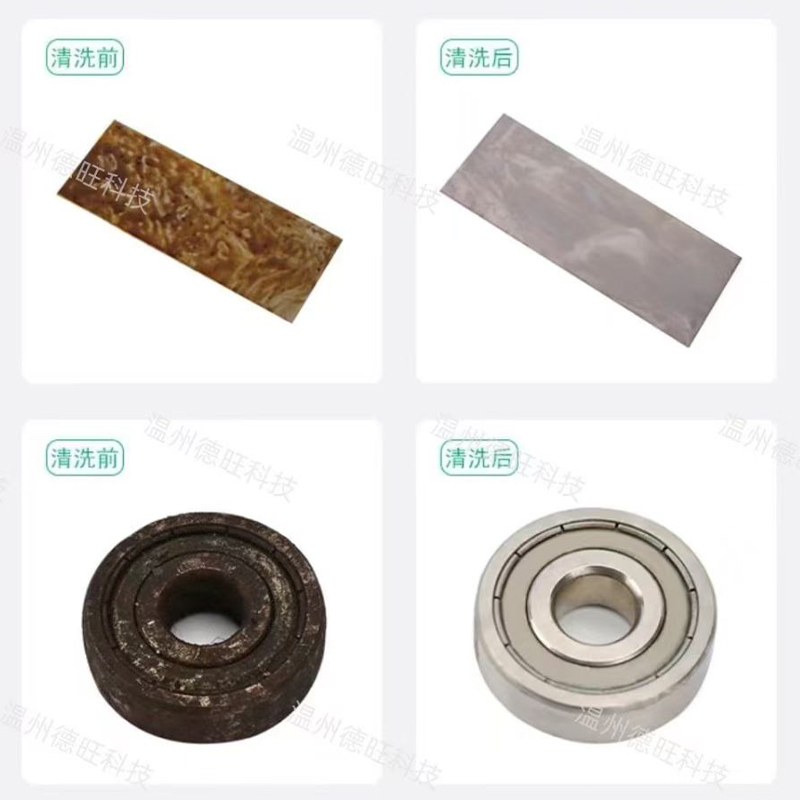
DW‑236 多功能常温除油剂,是我司针对钢铁件前处理痛点开发的酸性复合助剂,集除油、除锈、去除氧化皮、表面活化四大功能于一体,可替代传统盐酸酸洗工艺,常温无需加热,适用于电镀、磷化、发黑、喷涂前处理工序。
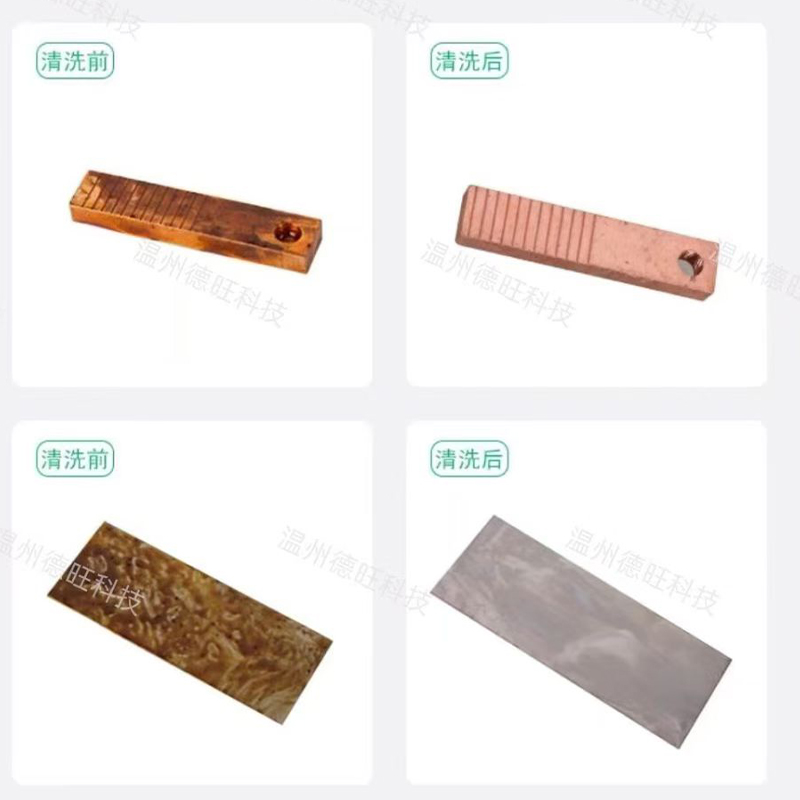
本品适配普通钢铁件、淬火钢铁件,同时可用于部分铜件的除油除氧化清洗;能够减少传统多槽流转,降低加热能耗,并帮助提升后续镀层、磷化膜及漆膜的结合力。
为什么选择 DW‑236 多功能常温除油剂?
四效合一,简化前处理工艺
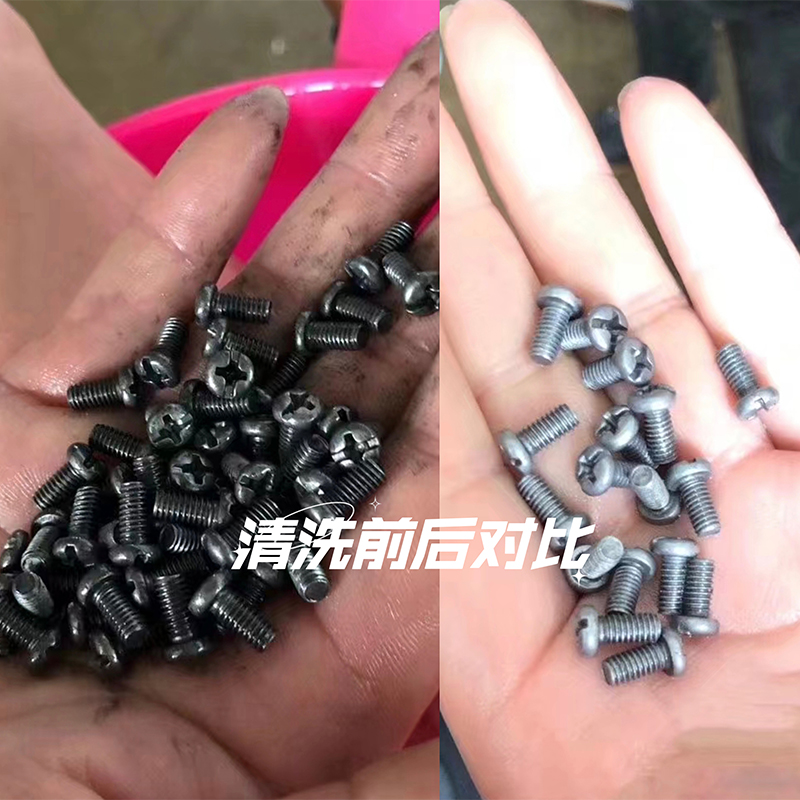
单槽同步完成除油、除锈、去除氧化皮和表面活化,减少传统 “除油 — 水洗 — 除锈 — 水洗 — 活化” 的多道工序,缩短生产流程,提高工件周转效率。针对淬火件表面高温氧化皮、回火氧化层具备良好去除能力。
真正常温作业,降低加热能耗
工作温度为15–35℃,无需额外加热,适合无加热条件或希望降低能耗的生产线,特别适合常温前处理工艺使用。
渗透能力强,深孔螺纹清洗更均匀
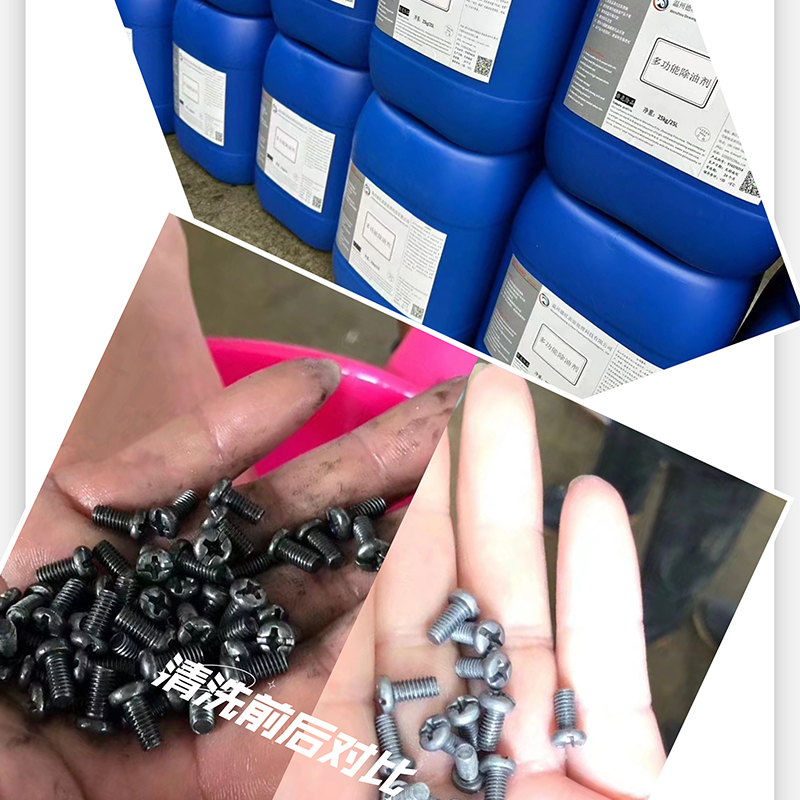
产品具有良好的润湿性和渗透性,能够进入深孔、盲孔、螺纹夹缝等位置,减少气泡滞留和局部清洗不到位问题,使工件表面活化更均匀,对淬火工件缝隙、螺纹处回火氧化垢清洗效果突出。
铁离子容忍度高,槽液使用寿命长
配方经过优化,对铁离子具有较高容忍度,可通过补加药剂维持处理能力,减少频繁倒槽,降低废液产生量。槽液维护得当,使用寿命可达6–24 个月。
两种开缸方案,适配从轻锈至重氧化皮工况
可根据工件锈蚀、氧化程度选择单独开缸或酸液复配开缸,既能处理普通锈蚀件,也能应对淬火件高温厚氧化皮、顽固回火垢。
提高后道膜层附着力
工件经 DW‑236 处理后,表面洁净、活化充分,有利于后续电镀层、磷化膜、发黑膜及喷涂漆膜的结合,降低起皮、起泡、漏镀等风险;铜件处理后可获得均匀洁净基材表面,利于后续镀覆。
提示:铜件需要严格管控浸泡时间,避免过腐蚀;淬火钢铁件需根据硬度与氧化皮厚度调整浸泡时长,防止基体过蚀。
DW‑236 开缸方案与使用参数
方案一:单独开缸使用(轻锈‑普通氧化,淬火件 / 铜件优先选用)
适合:普通钢铁件、淬火钢铁件回火氧化、轻度锈蚀工件、铜件除油除氧化
|
工况 |
DW‑236 |
自来水 |
建议浸泡时间 |
|
轻锈、一般氧化、铜件清洗 |
10‑20% |
余量 |
5‑15 分钟 |
|
淬火件厚回火氧化皮、重锈工件 |
20‑50% |
余量 |
10‑30 分钟 |
具体开缸比例应根据工件锈蚀、氧化皮厚度、温度及现场工艺要求调整;铜件尽量采用低浓度、短时间浸泡,工件氧化除净立即取出,严禁长时间浸泡。
方案二:酸液复配开缸(仅钢铁件使用,重锈 / 顽固淬火氧化皮)
铜件禁止使用复配方案,容易造成铜基体过腐蚀
|
原料 |
体积比例 |
|
自来水 |
45‑60% |
|
浓硫酸 |
10‑15% |
|
浓盐酸 |
20‑30% |
|
DW‑236 |
约 10% |
氧化皮特别顽固时,可在现场评估后酌情添加约 5% 硝酸,仅限钢铁淬火件使用。
开缸顺序
复配开缸时必须严格按以下顺序操作:
先加水 → 再加硫酸 → 冷却后加盐酸 → 最后加入 DW‑236
严禁将水倒入浓酸中,防止高温喷溅。
工艺条件
温度:常温 15‑35℃
时间:5‑30 分钟,铜件控制 5‑15min;淬火钢铁件视氧化皮状态灵活把控
方式:优先浸渍处理,也可根据工件结构采用简易喷淋
控制要求:氧化、锈层除净后应及时取出,避免长时间浸泡造成基体过腐蚀;铜件禁止长时间滞留槽内。
推荐工艺流程
上料 → DW‑236 除油除锈除氧化皮活化 → 一级漂洗 → 二级漂洗 → 三级逆流漂洗 → 转入磷化 / 电镀 / 发黑 / 喷涂工序
工件处理后应尽快转入下一道工序,减少在空气中的暴露时间,降低闪锈、铜件再次氧化风险。
适用工件与行业场景
适用基材
普通钢铁件、淬火钢铁件(去除回火氧化皮、高温氧化层)、热轧件、冲压件、焊接件、钢结构件、紧固件、汽车零部件;可用于部分铜件除油除氧化清洗。
适用前处理工序
电镀前处理、磷化前处理、发黑前处理、喷涂涂装前处理。
优先选用场景
淬火件、热处理工件,需要去除表面回火氧化皮与油污;
紧固件、标准件等螺纹较多、夹缝较多的钢铁工件;
需要做除油除氧化处理的铜加工件;
热轧件、焊接件表面带有轧制氧化皮或焊接氧化层;
希望采用常温工艺,减少加热能耗;
希望减少多槽流转,简化前处理流程;
旧酸洗槽改造,需要提高处理能力;
深孔、盲孔、螺纹类工件需要均匀活化。
常见问题与处理方法
除锈、除氧化皮速度慢怎么办?
常见原因包括药剂配比偏低、环境温度较低、淬火回火氧化皮致密厚重或工件表面油污较重。
可采取以下措施:
适当提高 DW‑236 开缸比例;
提高车间环境温度或加强保温;
淬火钢铁件厚氧化皮可选用钢铁复配方案;
油污较重工件先进行预除油处理。
工件出现过腐蚀、表面粗糙怎么办?
常见原因包括浸泡时间过长、浓度过高;铜件超时浸泡极易发生过蚀。
可采取以下措施:
严格控制浸泡时间,锈层、氧化皮除净后立即取出,铜件重点管控时间;
降低药剂浓度;
钢铁件复配开缸时控制盐酸、硫酸比例;
生产过程中加强对工件表面状态的观察。
工件局部清洗不干净、深孔夹缝有残留怎么办?
常见原因包括深孔夹缝气泡滞留、槽底锈渣附着、淬火件氧化皮厚薄不均等。
可采取以下措施:
工件上下抖动,排出深孔和夹缝内的气泡;
定期清理槽面浮油和槽底锈渣;
对局部顽固氧化位置加强观察,必要时微调浸泡时间。
工件水洗后出现氧化、闪锈怎么办?
钢铁件易闪锈,铜件水洗后容易快速变色氧化;常见原因包括漂洗不充分、工件在空气中暴露时间过长、车间湿度较高等。
可采取以下措施:
加强三级逆流漂洗;
工件出槽后快速转入下一道工序;
减少水洗后的空停时间;
保持现场通风,避免工件长时间处于高湿环境。
槽液维护
定期清除槽面浮油和槽底锈渣,减少杂质累积;
根据处理量、处理效果及铁离子累积情况,及时补加 DW‑236;
当处理能力明显下降或铁离子过高时,应整槽更换;
槽液中严禁混入强碱类物质,否则会导致药剂失效;
复配开缸仅限钢铁件使用,禁止将铜件带入酸复配槽;复配操作必须遵守 “酸加入水” 的安全操作顺序。
安全操作、储运及废液处理
DW‑236 为酸性药剂,作业现场应保持通风,操作人员应佩戴耐酸手套、护目镜及耐酸防护服;
皮肤接触后立即用大量流动清水冲洗;溅入眼睛应持续冲洗并及时就医;误服禁止催吐,立即就医;
不得与碱性药剂混存、混配;铜件处理后的废液不要与高浓度酸复配废液混装;
产品采用 25kg 塑料桶包装,储存于阴凉通风库房,储存温度低于 30℃,避免日晒雨淋;
废液不得直接排放,应加熟石灰或片碱调节 pH 至 6‑9,沉淀过滤后移交合规处理单位处置。
技术支持
温州德旺表面处理科技有限公司可为客户提供以下服务:
提供样品试样,支持客户根据本厂淬火件、铜件等实际工件进行小试和中试验证;
根据挂镀、滚镀及自动线工况提供开缸指导,区分钢铁淬火件与铜件工艺;
针对热处理淬火件、铜加工件、深孔件提供定制化工艺建议;
根据客户需求提供现场工艺调试,协助解决前处理过程中的实际问题。
重要提示:本产品参数来源于实验室及现场测试,实际使用时会受到工件材质、热处理状态、油污状态、水质、温度及设备条件影响。淬火件硬度不同、铜合金牌号差异都会影响处理效果,正式大批量投产前,请务必先进行小试和中试验证。